
双组份胶混合工艺的控制重点主要集中在这两个参数上面, 也就是配比精度还有搅拌时间。只要其中任何一个参数产生的误差超过了±2%这个界限, 那么固化率就会马上掉到90%以下。这样的情况一旦出现, 做出来的零件就已经报废了, 没法再用了。
A和B这两个组份的质量比, 一定要死死地锁定在厂家已经标定好的1:1或者是3:1这个数值上面。
要把那种传统的体积泵给换掉, 替换上使用失重式的计量泵, 也就是大家常说的那个缩写为GMP的东西, 这样做出来的配比误差, 就能从之前的±2%这么大一丢丢范围, 直接压缩到低于±0.5%这样一个很小的范围里头去, 这一点确实是整条生产线的环节里面, 最能值钱的这么一个部分了, 没有任何其他的可以比拟的。
大家常常把环境温度会影响这个因素给忽略了。如果把这个胶体放到25摄氏度的基准条件下去看, 每一升温5摄氏度它的黏度大概就要降低12%左右。
同时, 搅拌所需要的窗口时间也得跟着缩短8到10秒的样子。要是做不到这一步的话, 气泡裹进去的比例就会从3%一下子就飙涨到9%, 然后后续的固化过程就全部都是针孔了。
使用的是双旋桨式的高速分散工艺, 英文叫做high speed dispersion, 简称HSD, 对应的转速设定为每分钟2000转。在这个转速下, 搅拌的时间必须控制在45秒左右, 允许的误差范围是正负5秒。
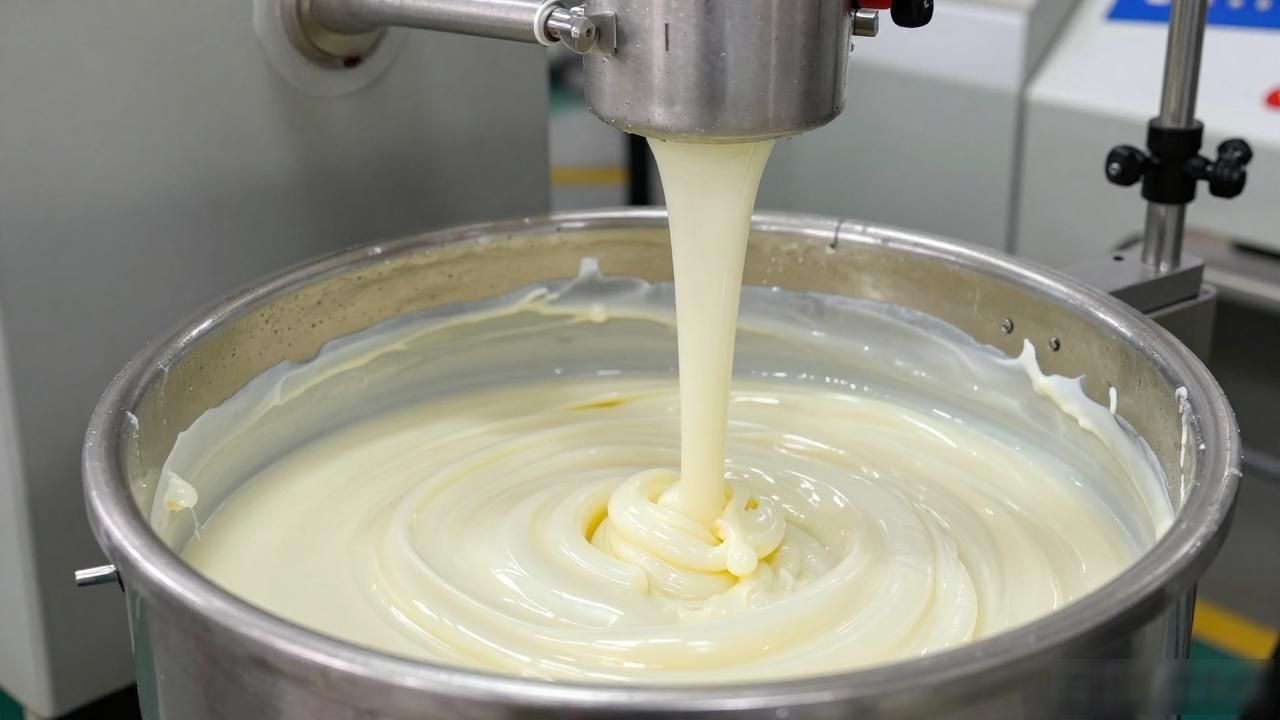
如果在操作中让搅拌时间超出了这个设定的界限,最终的结果并不会是让物料混合得更加均匀。实际情况恰恰相反, 因为过程中产生的局部剪切热量会直接对触变性造成破坏。一旦触变性遭到破坏, 胶体的状态就会变稀。紧接着, 涂布的厚度就会立刻出现无法控制的情况。
选择通过静态混合管来进行处理, 具体的层数被选定在十六到二十四层这个范围里, 把入口处的流速严格限制死死地控制在每秒一点五米的最高上限。
在出口的地方采用色带法来进行验证工作, 只有当混合均匀度的变异系数值小于或者等于百分之四的时候才算是合格的, 如果超过了这个标准, 就得往后退一步去回头查查层数以及流速分配方面的问题。
把东西混合好以后, 胶体就会变白, 而且还会冒气泡, 这一情况说明B组分的胺类固化剂在挥发, 这时候只需要给密封的桶加0.02MPa的氮气来保护, 就可以把这个状况消除掉。
出现胶体拉丝的现象, 断面也不平整, 这是因为搅拌桨叶的径向间隙超过了零点三毫米, 所以必须每五百小时强制进行一次更换。
配比要控制在正负百分之零点五以内, 搅拌的时间是四十五秒加减五秒, 静混管的层数在一十六到二十四层之间, 氮气保护的数值为零点零二兆帕。
备案号:冀ICP备16001825号-3


