
滤芯端盖热压粘接工艺这个叫法的核心是什么呢, 其实就是把温度、压力还有时间这三样东西做到非常精准的配合状态,只要其中有任何一点超过了百分之五的误差范围, 那么就会马上出现脱胶的情况或者发生翘变的现象。
大家通常用的就是这种叫环氧胶的胶水, 它的固化过程, 也就是让它变硬的反应, 所处的温度范围大概在120–140℃这个区间之内。
如果说温度定得低于120℃, 那么胶水里面的成分就不能够完全发生交联反应, 这就会导致最后粘贴起来的强度直接下降一半之多;反过来看, 如果温度设定得高于140℃, 用在端面盖子位置的PP或者是PA这两种塑料材质就会开始出现翘曲变形的情况。
因此, 具体应该选取哪一个数值, 还是以胶水生产厂家给出的TDS, 也就是那个技术数据表里的说明为准是最好的办法, 在实际动手操作的时候, 还是遵循那种能低就不要往高里靠的这个原则比较稳妥。
为了将升温速率控制在2℃/s以内, 我们必须严格把控加热的过程。加热板与端盖之间的接触时间必须保持在不超过8秒的状态, 如果这一点没做到, 就会造成局部温度过高的问题。一旦检测发现端盖的外壁与内壁之间的温差超过了15℃, 那么粘接面就容易出现鼓气的现象, 进而导致整批产品变成报废品。
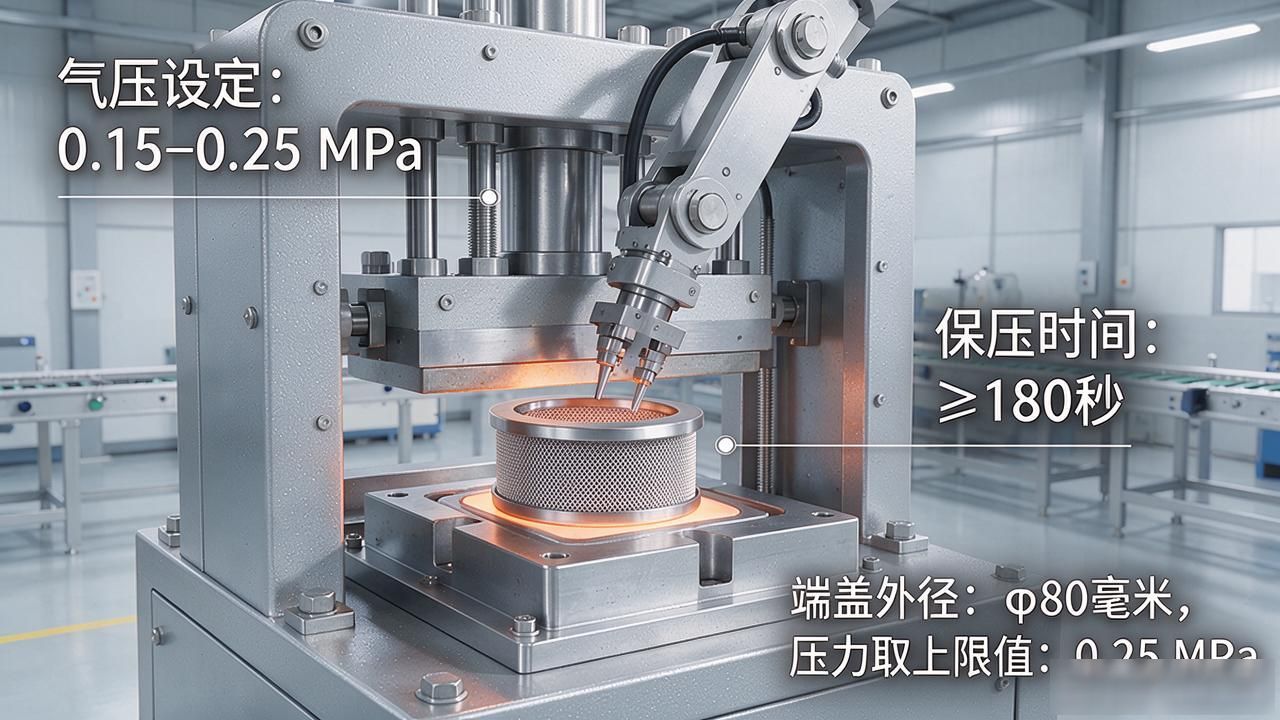
把这个气压设定在0.15–0.25 MPa这个范围内的数值, 保持压力的时长是不得少于180秒的。如果端盖的外径是比较大于φ80毫米的这样一种情况, 那压力是应该取上限值的。
相反, 若是端盖的外径是比较小于φ60毫米的这样一种状况, 那么压力就是应该取下限值的。如果不遵循这样的规则的话, 薄的管壁是极有可能直接出现被压溃而变形的这样一个后果的。
保温的工作完成之后, 你不要马上去打开模具。要让它自己在空气中慢慢降温, 等到温度降到了60摄氏度以下的时候, 再进行脱模的操作。如果进行快速冷却的话, 会在胶水的缝隙里面拉出细微的裂纹, 这些都是因为有热应力造成的原因。这样会导致做出来的次品数量直接超过整体的3%以上。
核心答疑
提问: 端盖的材料是ABS以及PP, 这种情况可以共用一套温度参数吗? 答案是不行。因为ABS的软化点只有85℃, 所以热压的上限必须降到130℃, 而PP的耐热性比较高, 可以达到140℃。这两种材质必须进行分组并且独立设置参数, 如果混用就必然会产生翘变。
要点总结
进行三参数的匹配, 设定温度在120到140摄氏度, 压力控制在0.2 MPa以上, 保持时间为不少于180秒, 实施分组设置温度的操作。
备案号:冀ICP备16001825号-3


