
端盖胶粘接的强度没有达到规定的要求, 其中90%的故障情况出现在于基材脱脂处理和固化时间的环节上, 而不是胶水自身的问题, 车间里面常见的粘不牢固的情况, 根本原因基本上都集中在这两个因素上面。
排查按顺序走:
1. 使用百格刀, 在基材上面划出间距为三毫米乘以三毫米的网格形状。如果发生起皮问题的面积总和超过了百分之二十五, 那么这种情形就要被判定为脱脂工序失败了。这时候, 需要对工件进行重新打磨处理。一直打磨到能够看见金属表面的状态为止。
2. 使用超声测厚仪对胶层厚度进行测量卡控, 端盖接缝处的数值应当控制在0.3毫米到0.5毫米这个范围之中,一旦这个数值超过了0.8毫米, 就十分容易出现脱层的状况。
3. 固化参数要严密地对照着胶厂给出来的技术数据表来看, 如果温度的偏差超过了正负2摄氏度, 或者时间缩短超过了10%, 那么强度就肯定会发生掉档的情况。
要按GB/T 7853这个标准来做一个180度的剥离测试。其中设定的有效宽度是25mm。设定的移动速度是每分钟50mm。有效宽度取25mm、速度50mm/min。在判定结果是否合格时, 如果是聚氨酯类的胶, 其粘接力数值需要大于或等于1.2N/mm。
如果是环氧类的胶, 其粘接力数值需要大于或等于2.0N/mm。为了让得到的数据具有有效性, 必须确保试件已经在温度为23℃、相对湿度为50%的环境里完全平衡了整整24个小时, 然后才能把试件放到机器上面进行测试。
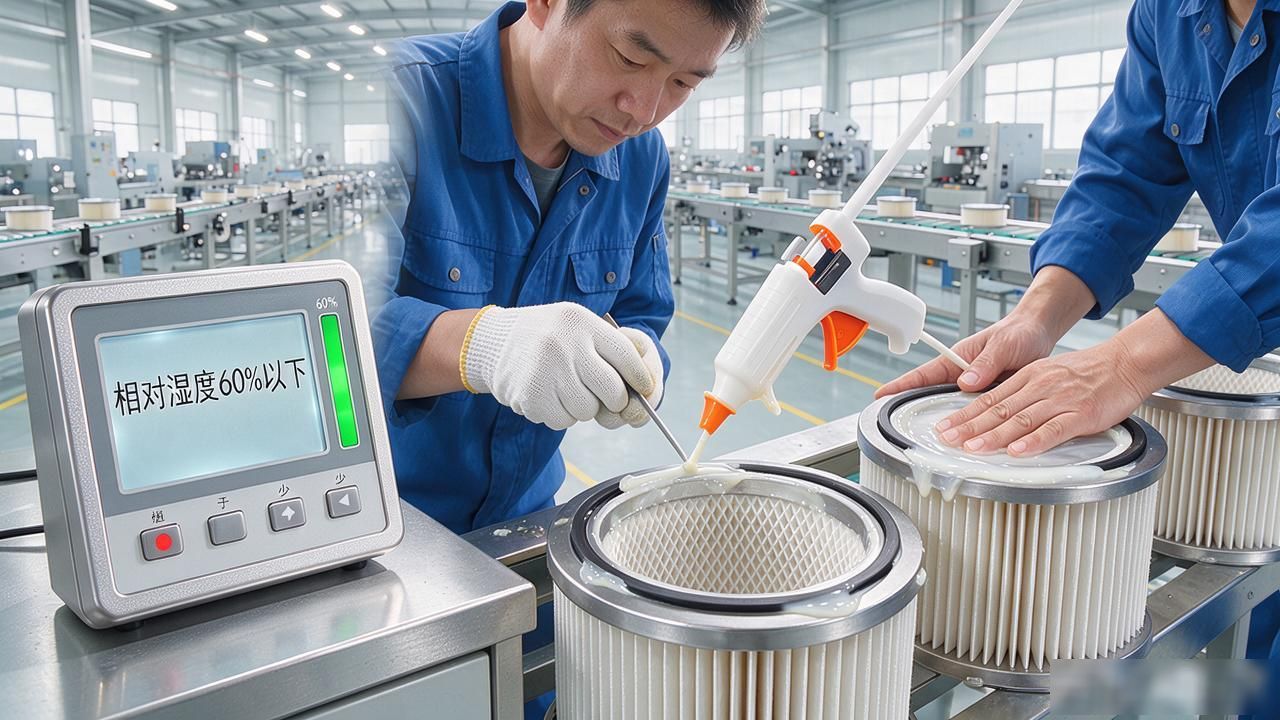
在雨季期间, 如果要处理端盖粘接强度突然下降的问题, 就需要把车间里的湿度控制在百分之六十相对湿度以下的范围内, 并且要在涂好胶水之后的六十秒之内完成贴合这个动作, 如果超过了这个时间, 就必须重新再补涂一次胶水。
关于旧滤筒返修更换胶条的时候, 要不要重新进行脱脂操作这个问题, 答案是必须这样做。因为会有旧胶残留在里面, 所以需要拿丙酮来反复擦拭两遍, 直到表面上不再出现白色的印迹之后, 才能开始接下来的施工作业环节。
脱脂定生死
固化所需的时间是绝对不能节省的。
剥离按GB/T 7853
湿度超60%必控
备案号:冀ICP备16001825号-3


